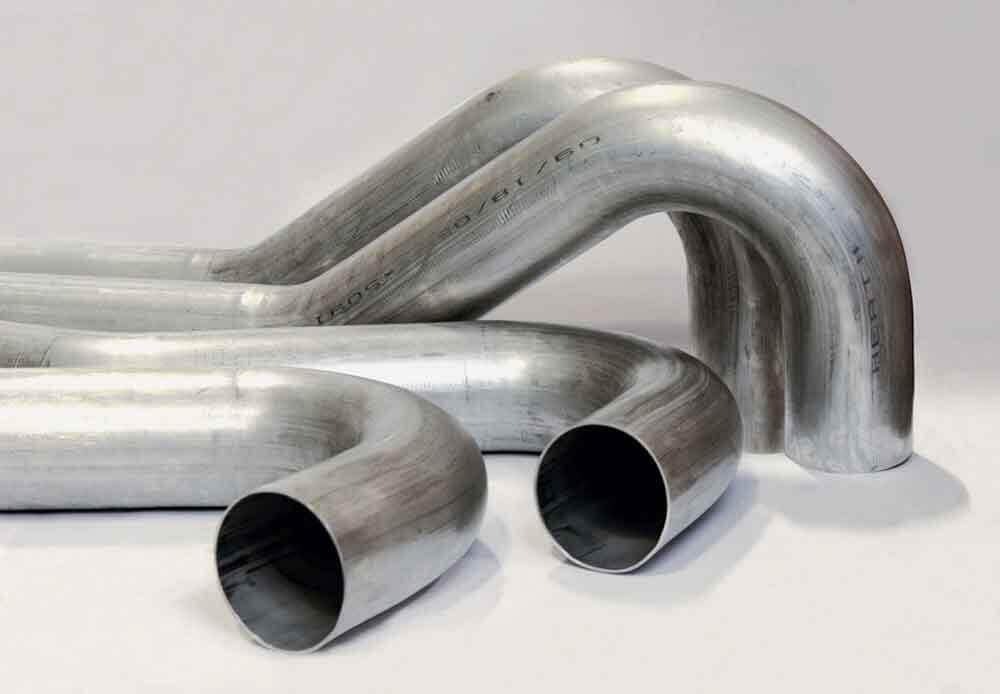
اگر با مقاطع فولادی و کاربرد آنها آشنایی داشته باشید، حتما میدانید که لوله یکی از پرکاربردترین مقاطع فولادی است که در صنایع مختلف، بهخصوص در انتقال سیالات نقش مهمی دارد. در صنایع و کاربردهای مختلف، گاهی برای استفاده آسانتر از لولهها به خمکردن یا ایجاد انحنا در آنها نیاز است و به این عمل، خمکاری لوله گفته میشود که لازم است براساس اصول و قواعد خاصی انجام شود.
این عملیات در گذشته بهصورت دستی و با دقت پایینی انجام میشد؛ درحالیکه با پیشرفت فناوری و جایگزینشدن دستگاههای مخصوص، امروزه روشهای مختلفی برای خمکاری وجود دارد که از دقت و استاندارد بالایی برخوردار هستند. در ادامه این متن برخی از روشهای خمکاری لولههای فولادی را بررسی و نکات مهم آن را با شما در میان خواهیم گذاشت.
فهرست مطالب
خمکاری لولههای فولادی؛ نکات و روشها
همانطور که اشاره شد، برای خمکاری لوله روشهای مختلفی وجود دارد. مهمترین نکات در انتخاب روشهای خمکاری، جنس لوله، اندازه، مقدار شعاع خمکاری، ویژگیهای مقطع و قیمت آن است. لولههای گرانتر به روشهای دقیقتری نیاز دارند. بهعلاوه، ظرفیت خمکاری لولهها متغیر است و به میزان کربن بهکار رفته در ساخت آن بستگی دارد. هرچقدر کربن لوله بیشتر باشد، ظرفیت آن کمتر و در نتیجه شکنندگی لوله بیشتر و مقدار مقاومت در برابر عملیات خمکاری کمتر میشود؛ بنابراین خمکاری بهراحتی اتفاق میافتد. لولههایی که درصد کربن آنها تا حدود 1.2 باشد، گزینههای مناسبی برای خمکاری با روش سرد هستند. همچنین زمانی که درصد کربن بیشتر از 1.2 باشد انتخاب روش خمکاری گرم مناسبتر است. بهطور کلی سه روش برای خمکاری لوله وجود دارد که در ادامه به آنها میپردازیم.
خمکاری لولههای فولادی به روش گرم
از خمکاری گرم عموما در دو حالت استفاده میشود؛ زمانیکه شعاع خمکاری نسبت به قطر لوله کوچک باشد و زمانیکه مقاومت و استحکام مکانیکی لوله بالا باشد. زمانیکه قطر لوله، ضخامت یا استحکام آن بالا باشد، برای جلوگیری از اعمال نیروی فوقالعاده، از گرمکردن لوله استفاده میشود. در واقع، گرمکردن استحکام لوله یا پروفیلها را کم میکند و دستگاه میتواند با نیروی کمتری خمکاری مقاطع را انجام دهد. برای گرمکردن لولهها هم از دو روش استفاده از سوختهای فسیلی و الکتریسیته استفاده میشود.
خمکاری لولههای فولادی بهروش گرم یکی از قدیمیترین روشهای خمکاری محسوب میشود. بهعلت آسیبپذیربودن لوله در محل اعمال حرارت، از این روش خمکاری کمتر استفاده میشود. اما در مواردی که زاویه حداکثر خم لوله در روش خمکاری سرد کمتر از میزان زاویه خم مورد نیاز باشد، لازم است از روش گرم استفاده شود.
ویژگیهای خمکاری لولههای فولادی به روش گرم
- خمکاری لوله به روش گرم با محدوده وسیعی از ضخامت و شعاع قابل استفاده است.
- خمکاری بهروش گرم میتواند سطح مقطع لولهها را با تغییر شکل و چروکخوردگی مواجه کند.
- بعد از انجام خمکاری بهروش گرم به تمیزکردن لوله نیاز است.
- فرآیند خمکاری لوله به روش گرم با مصرف زیاد انرژی و هزینه بالا انجام میشود و فرآیند بسیار کندی است.

خمکاری لولههای فولادی به روش القایی
برای خمکاری لوله بهروش القایی به جریان الکتریکی و ایجاد یک میدان نیاز است. در این روش، لوله از طریق سیستم هیدرولیکی هدایت میشود و از داخل کویل القایی عبور میکند. فرآیند خمکاری بهروش القایی با استفاده از انرژی گرمایی از یک کوئیل القایی انجام میشود و در آن امکان کنترل دقیق، نظارت و ارزیابی وجود دارد.
در این فرآیند ابتدا لوله با گرمایی در حدود ۱۰۰۰ درجه سانتیگراد و بهصورت متمرکز در یک ناحیه، خم و سپس با اسپری آب یا در معرض هوا، سرد میشود. این روش بهخصوص برای خمکاری لولههای اسپیرال یا درز جوش مستقیم مناسب است. این روش امکان خمکردن لوله بدون تغییر شکل، با سرعت زیاد و با زاویه تندتر را فراهم میکند.
ویژگیهای خمکاری لولههای فولادی به روش القایی
- خمکاری لوله در روش القایی نیازی به مندرل داخلی ندارد. همچنین این روش برخلاف خمکاری گرم، آلودگی ایجاد نمیکند.
- خمکاری به روش القایی برای لولههای قطور با شعاع بزرگ مناسب است.
- در این روش امکان کنترل هزینهها وجود دارد.
- در این روش کمتر به تست غیر مخرب نیاز است.
- خمکاری القایی هزینه پایین و بازدهی بسیار خوبی دارد.
- در روش القایی کویل القاکننده جریان با لولهها تماس مستقیم ندارد.
- از این روش برای ایجاد زانو با ضخامت دیواره یکسان استفاده میشود.
- کیفیت خمکاری در روش القایی و روش سرد شبیه هم و بهتر از روش گرم است.
- در این روش تغییر شکل سطح مقطع لوله اتفاق نمیافتد.
- روش القایی به شما این امکان را میدهد که در صورت نیاز در یک لوله چندین خم ایجاد کنید.

خمکاری لولههای فولادی به روش سرد
برای خمکاری لولههای فولادی به روش سرد که یکی از پرطرفدارترین اشکال خمکاری است، چند روش مختلف از جمله خمکاری فشاری، روش کششی-چرخشی، و روش پرسی وجود دارد. همانطور که پیداست، در این روشها لوله گرم نمیشود و از تکنیکهای مختلف دیگری استفاده میشود. خمکاری بهروشهای سرد سرعت زیاد و هزینه کمتری از روشهای دیگر دارد. در این روش کنترل خوبی روی جلوگیری از تغییر شکل مقطع لوله صورت میگیرد.
همچنین در خمکاری بهروش سرد نیازی به تمیزکردن لوله و تجهیزات نیست. در مقایسه با خمکاری به روش گرم، برگشت فنری و تنشهای پسماند بیشتری در این روش وجود دارد؛ به همین دلیل، این روش بیشتر مناسب لولههایی با شعاعهای استاندارد و ضخامتهای محدود است. لولههایی مثل لوله مبلی که ضخامت کمتری را نسبت به لوله سیاه داشته و برای این خم مناسب است. بنابراین، خمکاری به روش سرد چندان انعطافپذیر نیست و تکنیکهای مختلفی دارد که در ادامه به آنها میپردازیم.
خمکاری لوله بهروش پرسی
از خمکاری لوله به روش پرسی معمولا زمانی استفاده میشود که شعاع خمکاری و تغییر سطح مقطع لوله اهمیت چندانی ندارد. بهطور مثال، لولهکشی شوفاژ منازل مسکونی یا مبلمان فلزی اداری میتوانند گزینههای خوبی برای روش پرسی باشند. در این روش، لوله روی دو غلطک قرار میگیرد و قالب درست در وسط این دو غلطک تعبیه میشود. نیروی مورد نیاز را هم یک جک هیدرولیکی تولید میکند. این دستگاهها امکان خمکاری لولهها بهصورت گروهی را هم دارند.
خمکاری لوله به روش فشاری
در خمکاری لوله بهروش فشاری، یک قالب ثابت و یک کفشک لغزان وجود دارد که در هنگام دوران خود به دور قالب، به لوله فشار میآورد. در خمکاری فشاری، لوله در محل خاتمه خم به قالب ثابت میشود تا از حرکت آن جلوگیری شود. برای مثال خمکاری لوله به شیوه دستی جزئی از این روش محسوب میشوند.
خمکاری لوله به روش کششی- چرخشی
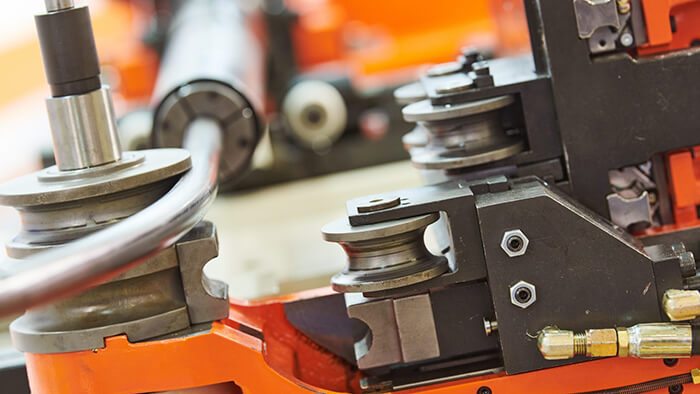
درخمکاری لوله بهروش کششی، قالب در دوران است. در این روش هم ابتدا باید لوله در محل شروع خم به قالب محکم و ثابت شود. پس از ثابتکردن لوله، قالب و لوله با هم شروع به چرخش میکنند و سپس لوله به درون قالب کشیده میشود. در این روش، قالب فشاری کاملا به لوله فشرده و با آن به جلو کشیده میشود تا از تغییر فرم سطح مقطع لوله، بهعنوان نمونه، بیضیشدن آن جلوگیری شود.
روش خمکاری کششی – چرخشی برای لولههایی با ضخامت کم مندریل استفاده میشود که درون لوله قرار میگیرد. این مندریل از تغییر شکل لوله جلوگیری میکند. روش خمکاری کششی نسبت به روش خمکاری پرسی یا خمکاری فشاری و نوردی، برای ایجاد یک خم باکیفیت انتخاب بسیار مناسبی است. این روش عموما برای کارخانههای تجهیزاتسازی انتخاب میشود.
خمکاری لوله به روش سه غلتکی
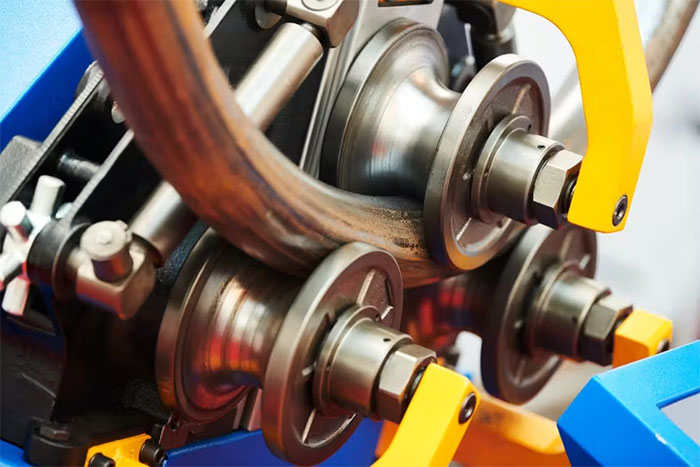
برای لوله و سایر مقاطعی که شعاع خم بزرگ دارند، از خمکاری با روش سه غلتکی استفاده میشود. در روش خمکاری سه غلتکی، در واقع لوله از بین سه غلتک عبور میکند و در حین عبور، فرم دایره شکل با قطر مشخصی روی لوله ایجاد میشود. در این روش، دو غلتک بهصورت ثابت و تنها با یک حرکت دورانی در دو طرف قرار میگیرند و یکی از غلتکها حرکت میکند. این غلتک، محرک نیروی لازم برای به حرکت در آوردن لوله را تامین میکند. همچنین این غلتک، محرک نورد لوله با شعاعهای مختلف را ممکن میکند.
جمعبندی
در نتیجه، برای استفاده از لوله فولادی در صنایع مختلف، بهخصوص برای انتقال سیالات نیاز به روشهایی برای خمکاری آنهاست. روشهای خمکردنی که انتخاب میشوند باید دقیق، کمهزینه و قابل کنترل باشند؛ بهخصوص زمانیکه به خمکاری لولههای گرانتر نیاز است.
استفاده از این روشها به دانش و تخصص زیادی نیاز دارد؛ بهطوری که خمکاری لوله در صنایع مختلف باید بهصورت تخصصی برای همان صنعت انجام شود. بهعلاوه، کیفیت خمکاری در کیفیت و کارایی آن تاثیر زیادی دارد. از اینرو، برای دریافت مشاوره در زمینه خرید لوله و پروفیل مناسب، روشهای حرفهای خمکاری و تهیه لوله مورد نیاز برای پروژههای خود کافیست با تیم تخصصی صباپروفیل تماس بگیرید.