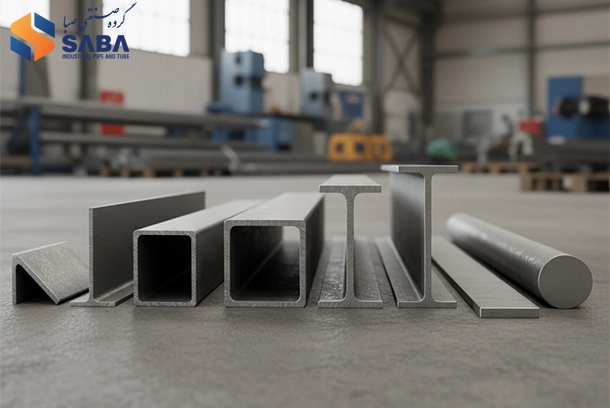
تولید پروفیلهای دارای انحنا همانطور که مشخص است، نیازمند محاسبات دقیق و گاها پیچیده است. در واقع محاسبه خم پروفیل یکی از مهمترین مباحث در تولید انواع قوطی پروفیل است. قطعات فلزی در هنگام خمشدن با کشش زیادی روبهرو میشوند و در صورتی که این کشش بهصورت دقیق محاسبه نشده باشد، احتمال پارگی، چسبیدن دیوارهها و شکستن، زیاد خواهد بود. از آنجاییکه پروفیلهای خمیده در صنایع مختلفی مانند ساختمانسازی، هوا و فضا و خودروسازی کاربرد گستردهای دارند، در این مطلب به محاسبه خم پروفیل میپردازیم.
فهرست مطالب
انواع روشهای خمکاری پروفیل
بهطور کلی خمکاری پروفیل با دو روش خمکاری پروفیل به روش دستی و خمکاری به روش صنعتی انجام میشود. برای خمکاری دستی عموما از نیروی دست به همراه ابزارهایی مانند قالب مخصوص، چکش یا آچارهای f شکل استفاده میشود. از آنجایی که خمکاری دستی برای قطعات ضخیمتر به حرارت نیاز دارد، این روش با نام خمکاری گرم هم شناخته میشود. خمکاری گرم قوطیهای پروفیلی به اینصورت است که پس از حرارتدادن قطعه، آن را بین دو میله قرار میدهند و به روشی که اصطلاحا فاقبری نامیده میشود، آن را خم میکنند.
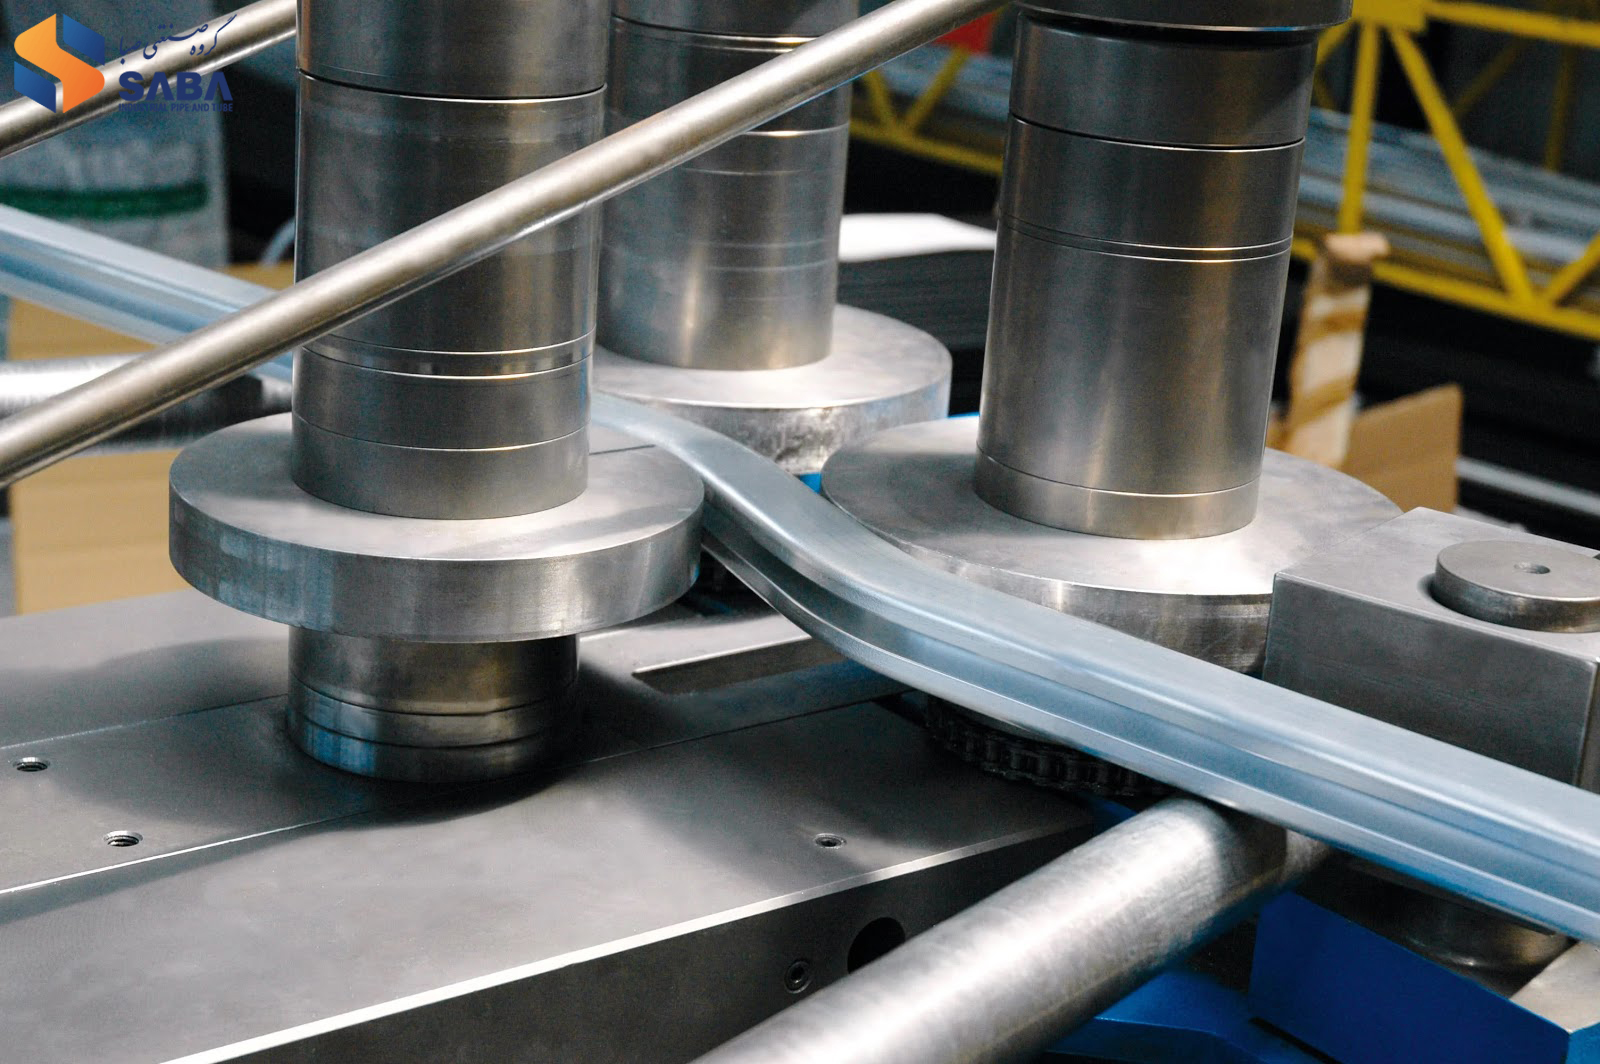
خمکاری صنعتی همانطور که پیداست توسط ماشینآلات صنعتی و بدون نیاز به نیروی انسانی انجام میشود. خمکاری صنعتی عموما برای قطعات ضخیمتر استفاده میشود. همچنین این روش نیازمند مهندسان آموزشدیده در زمینه خمکاری پروفیل صنعتی و کار با پارامترهای دستگاه است که به مباحث محاسبات خمکاری کاملا مسلط باشند.
دستگاههای صنعتی خمکاری پروفیل انواع مختلفی دارند که در عملکرد، مدل فرمدهی و همینطور جنس مواد اولیه تفاوتهایی دارند. از این دستگاههای خمکاری پروفیل صنعتی میتوان به دستگاه فرمینگ پروفیل، دستگاه رولینگ، دستگاههای مجهز به کنترلر خمکاری، انواع دستگاههای نیمهاتوماتیک خمکاری و… اشاره کرد.
انتخاب دستگاه برای فرایند خمکاری براساس شکل سطح مقطع قطعه، دقت و شعاع انحنای مورد نیاز، جنس و ابعاد قطعه و ضخامت دیوارهها انجام میشود. رایجترین دستگاهی که برای خمکاری پروفیل استفاده میشود، دستگاه سه غلتکی است که از دو غلتک ثابت و یک غلتک متحرک تشکیل میشود. پروفیل در حین عبور از میان این غلتکها به فرم و شعاع دلخواه میرسد

آشنایی با فرآیند محاسبات در خمکاری پروفیل
پروفیلهای خمیده و منحنیدار در صنایع مختلفی بهکار میروند و تولید آنها نیازمند فرایند خمکاری است. پروفیلها دارای سطح مقطعهای مختلف دایره و مربع یا مربع مستطیل هستند و از متریال مختلف فولاد، آلومینیوم، برنج یا سایر فلزات تولید میشوند. صنایع مختلف به انواع پروفیلهای ساده تا اکستروژنهای منحصربهفرد و سفارشی نیاز خواهند داشت. محاسبات خمکاری پروفیل در گذشته بهدلیل درصد کربن بالای پروفیلها تنها از طریق حرارتدادن انجام میشده است. چراکه کربن بالا باعث عدم انعطافپذیری و شکنندگی این قطعات میشود.
در حالی که تولید قطعات جدید با کربن پایینتر باعث شده در دماهای پایینتر هم امکان فرمدهی به پروفیل وجود داشته باشد. روند خمکاری به این صورت است که روی سطح خارجی پروفیل، حالت کشسانی ایجاد شده و به سطح درونی فشار زیادی وارد میکند. همین موضوع باعث منعطفشدن محصول و ایجاد حالت فنری در آن خواهد شد که تغییر شکل و ایجاد فرم دلخواه را ساده میکند.
این فرآیند کاملا تخصصی و حساس است؛ چراکه تغییر شکل زیاد در پروفیل میتواند در کیفیت و عملکرد نهایی آن موثر باشد. بنابراین، لازم است تمام مراحل با دقت تمام انجام شوند تا از مشکلات آتی پروفیل مانند شکستن لوله، پارگی و… جلوگیری شود. بنابراین، آموزش، تخصص و رعایت استانداردها در این مرحله اهمیت بسیاری دارد.
محاسبات خمکاری پروفیل
فرآیند خمکاری پروفیل، محاسبات دقیق و اصول مشخصی دارد. در این بخش شیوه اصولی محاسبات در فاکتورهای اصلی را بررسی میکنیم.
شیوه محاسبه طول خم
محاسبات طول خم یکی از فاکتورهای اصلی در خمکاری پروفیل است که شباهت زیادی به فرمول محاسبه طول خم در ورقهای فولادی دارد. روش محاسبه طول خم به اینصورت است که:
طول اولیه پروفیل= فاصله لبه پروفیل تا مرکز ثقل اول + میزان خمیدگی مجاز + فاصله لبه تا مرکز ثقل دوم
G: مرکز ثقل
L: طول اولیه پروفیل مورد نیاز برای خمکاری است.
بعد از اینکه طول اولیه خم را از این فرمول محاسبه کردید، میزان خمش را میتوانید از فرمول زیر محاسبه کنید:
Ɵ × [(0.017453 × R) + (0.0078 × T)] = BA
T: ضخامت ورق
: Ɵ زاویه خم
R: شعاع داخلی (این عدد مقدار خمیدگی و انحنای ناحیه خم را گزارش میکند) و برابر 0.17453 است.
* باید توجه داشته باشید که شعاع داخلی به شکل نهایی محصول بستگی دارد و برابر شعاع بیرونی غلتک است.
مقدار 0.0078 نیز برابر میانگین فاکتور K است. این عدد از فرمول زیر محاسبه میشود:
(π/180) × 0.446
* دقت داشته باشید که فاکتور K از پارامترهای اساسی محاسبه خمکاری پروفیل است که در ادامه به آن خواهیم پرداخت.

شیوه محاسبه مقدار جابهجایی محور خنثی
قبل از هرچیز باید ببینیم منظور از محور خنثی و جابهجایی آن در محاسبات خمکاری پروفیل چیست. همانطور که پیشتر نیز اشاره شد، فلزات در حین خمیدگی تحت کشش قرار میگیرند. این کشش باعث ایجاد ناحیه دیگری میشود که به آن، ناحیه خنثی گفته میشود. ناحیه خنثی قسمتی است که داخل خم قرار میگیرد و دچار هیچ تغییر فیزیکی نمیشود.
در حالی که خارج از این ناحیه، فلز دچار کشش و در داخل آن دچار فشردگی میشود. وقتی محور خنثی در داخل ماده جابهجا شود، از آنجایی که مواد در امتداد محور ناحیه خنثی تغییر نمیکنند، در خارج از این محور طبق معمول کشیدگی ایجاد شده و در داخل، کمتر فشرده میشود.
طول محور خنثی در 50 درصد مواقع باعث میشود در محصول کاهش ضخامت ایجاد شود. به طول محور خنثی، کمکهزینه خمش نیز گفته میشود. شما میتوانید برای محاسبه موقعیت جدید محور خنثی, پس از خمکاری فلز از فرمول زیر استفاده کنید:
موقعیت جدید محور خنثی = ضخامت ماده × فاکتور K
T ضخامت ورق است.
ضریب K همان نسبت حاشیه محور خنثی است.
* این ضریب معمولا برای فولاد نورد سردی است که استحکام کششی 0.446 PSI آن برابر با 60000 اینچ است.
مقدار فاکتور K عموما مقدار متوسطی است که برای بیشتر محاسبات مربوط به طول محور خنثی در نظر گرفته میشود. البته این امکان وجود دارد که برای آلومینیوم و سایر فلزهای ضد زنگ مقادیر دیگری هم بهکار رود.
شیوه محاسبه انحنای بیرونی
یکی دیگر از فاکتورهای مهم در فرآیند محاسبه خمکاری پروفیل، بهدستآوردن انحنای بیرونی است. منظور از انحنای بیرونی همان فاصله شروع زاویه داخلی تا راس خم است. برای محاسبه انحنای بیرونی در خمکاری پروفیل از فرمول زیر استفاده میشود:
= OSSB] مماس (درجه زاویه خم / 2) [ × (شعاع خم درونی + ضخامت ماده)
نکتهای که در این محاسبه باید در نظر بگیرید این است که وقتی زوایه 90 درجه است، این امکان وجود دارد که به جای زاویه اصلی از زاویه مکمل آن هم استفاده کنید؛ چراکه مقدار OSSB در این حالت تغییر نمیکند. در حالی که وقتی زوایه خم حاد دارد، استفاده از زاویه مکمل امکانپذیر نیست.
شیوه محاسبه کسر خم
برای محاسبات کسر خمکاری پروفیل از فرمول زیر استفاده میشود:
BD = (شکست بیرونی × 2) – کمک هزینه خم شدن
BD که به آن کسر خم گفته میشود، مقداری است که (برای هر خم در پروفیل) از فضای خالی مسطح کم میشود و ممکن است این مقدار بیش از یک باشد.
*مقدار کسر خم به مواردی مانند اندازه پروفیل، زوایای مختلف و شعاع داخی سطح مقطع پروفیل بستگی دارد.
توجه داشته باشید، زمانی که خمشدن بیش از حد باشد، در محاسبه OSSB ممکن است یک مقدار منفی برای عدد کسر خم بهدست آید. در این صورت, باید زمانی که فضای خالی مسطح را محاسبه میکنید، مقدار منفی را در نظر بگیرید.

محاسبه خمکاری قوطی پروفیل
باید بدانید که پروفیل، شعاع خم پائینی دارد و به همین دلیل بهترین روش محاسبه خمکاری برای پروفیل upvc و پروفیل آهن، روش فاقبری است که پیشتر به آن پرداختیم. در این روش برای بهدستآوردن زاویه فاق باید از فرمول زیر استفاده کنید:
α = 180 – β
: α ضریب فاق
: β زاویه خم بیرونی پروفیل دارای انحنا
در این روش خمکاری از پروفیلهای با ضخامت کم، یک قطعه مثلثیشکل جدا میشود؛ در حالی که از قطعات ضخیمتر، یک قطعه ذوزنقهای از میان طول اولیه پروفیل جدا میشود. سپس پروفیل مورد نظر با روش دستی یا ماشینی خم میشود. بعد از اتمام عملیات خمکاری لازم است دو لبه بریدهشده بههم جوش داده شوند.
روش استفاده از دستگاههای محاسبه خمکاری پروفیل
وقتی خمکاری بهصورت اتوماتیک انجام میشود، اطمینان از دقت پارامترهای دستگاه اهمیت بسیاری دارد. فرآیند خمکاری بهطور کلی شامل چند مرحله قبل از خمکاری، فرآیند خمکاری، تخلیه و بررسی موقعیت غلتکها بعد از اتمام خمکاری است. هر مرحله از این فرآیند باید با دقت تمام انجام شود؛ اما قبل از این مراحل فرآیند ترازکردن را داریم که برای اطمینان از تراز موازی سطح پروفیل با محور غلتکهای جانبی انجام میشود. سپس وارد مراحل اصلی خواهیم شد که عبارتند از:
مرحله قبل از خمکاری
در طول فرآیند خمکاری بهدلیل فاصله افقی بین غلتکهای جانبی و غلتک بالایی، قسمتی از پروفیل مورد نظر با غلتکهای جانبی تماس پیدا نمیکند. این موضوع باعث میشود یک لبه از پروفیل باقی بماند که علاوهبر هدردادن مواد، باعث ایجاد تنش در درز جوشها شده و کیفیت محصول را تحت تاثیر قرار میدهد. در فرآیند قبل از خمکاری پروفیل میتوان با توزیع نامتقارن غلتکها این مشکل را بدون نیاز به تجهیزات یا ابزار خاصی حل کرد.
مرحله خمکاری
مرحله اصلی خمکاری به کنترل دقیق سرعت، موقعیت و نرخ تغذیه غلتک بالایی و غلتکهای جانبی نیاز خواهد داشت. همچنین بسته به ضخامت پروفیل، ممکن است از روشهای خمکاری single-pass یا multi-pass استفاده شود. بهطور کلی خمکاری پروفیل دارای دو مرحله مهم است:
- غلتکهای سمت راست و چپ براساس محاسبات قبل از خمکاری در موقعیت، بهترتیب در موقعیتهای محاسبهشده پایین و بالا قرار میگیرند. به اینصورت که غلتک سمت راست، پایین و غلتک سمت چپ، بالا قرار دارد.
- در این مرحله غلتک بالایی به سمت جلو میچرخد تا پروفیل تغذیه شده و عملیات خمش با موفقیت کامل شود.
فراموش نکنید که برای کنترل دقیق و هماهنگ موقعیتهای غلتک و دستیابی به بهترین موقعیت ممکن باید نرخ جابهجایی هر غلتک از یک موقعیت به موقعیت بعدی را بهدقت محاسبه کنید.

مرحله پس از خمکاری
بعد از تمامشدن خمکاری پروفیل، تمام غلتکها باید به وضعیت اولیه خود بازگردند تا برای خمکاری محصول بعدی آماده باشند.
نتیجهگیری
در این مقاله به فرآیند خمکاری پروفیل پرداختیم، از آنجایی که پروفیلهای خمیده در صنایع مختلفی کاربرد دارند، بسیار مهم است که روشهای خمکاری و ملاحظات آن را بشناسید. همچنین از آنجایی که کیفیت عملیات خمکاری روی کارایی و کیفیت محصولات تاثیر بهسزایی دارد، خیلی مهم است که این عملیات با محاسبات دقیق و توسط افراد کارآزموده انجام شود.
امروزه با پیشرفتهای صنعت پروفیلسازی و تولیدکنندگانی که از پیشرفتهترین روشهای تولید پروفیل استفاده میکنند، دیگر تولید و خمکاری این محصولات کار دشواری نیست. در نهایت فراموش نکنید که رعایت استانداردها در هر مرحله از خمکاری پروفیل افزایش بازدهی و کیفیت پروفیلهای خمیده را تضمین میکند.