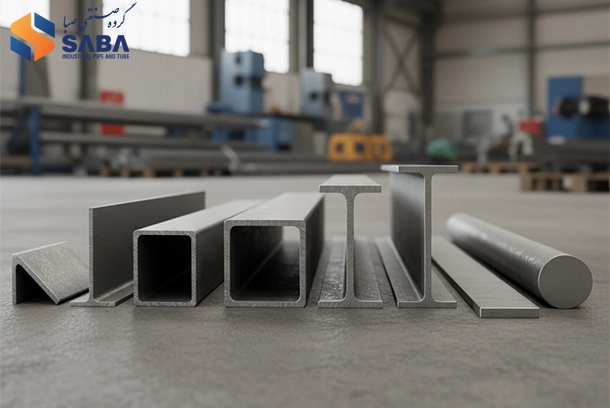

پروفیل سبک (پروفیل مبلی) بهدلیل ویژگیهای منحصربهفرد خود نظیر وزن کم، دقت ابعادی بالا، سطوح صاف و صیقلی و قابلیت فرمپذیری عالی، جایگاه ویژهای در صنایع گوناگون دارد. بااینحال، دستیابی به ویژگیهای مطلوب این پروفیل و تضمین عملکرد صحیح، استحکام کافی و ظاهر بیعیب و نقص آن در محصول نهایی، بهشدت به پیادهسازی و اجرای دقیق روشهای کنترل کیفیت وابسته است.
کنترل کیفیت در تولید پروفیل سبک، تنها به معنای بررسی نهایی محصول نیست، بلکه یک فرآیند جامع و چند مرحلهای است که از لحظه ورود مواد اولیه به کارخانه آغاز میشود و تا بستهبندی و انبارداری محصول نهایی ادامه پیدا میکند. عدم توجه به هر یک از این مراحل میتواند منجر به تولید محصول معیوب، افزایش ضایعات، هزینههای بازکاری و از دستدادن اعتبار در بازار رقابتی شود. در این مقاله به بررسی روشهای مختلف کنترل کیفیت در تولید پروفیل سبک و اهمیت هر مرحله میپردازیم.
فهرست مطالب
شناخت پروفیل سبک و چرایی اهمیت کنترل کیفیت
پروفیل سبک از ورق نورد سرد با ضخامت کم (ضخامت کمتر از 2 میلیمتر) تولید و برای کاربردهای گوناگون با دقت بالا استفاده میشود. این پروفیلها نهتنها در مقایسه با پروفیلهای سنگین، وزن کمتری دارند؛ بلکه دارای سختی و استحکام مطلوبی هستند. همچنین دقت ابعادی، زاویهبندی دقیق و سطوح صاف و آماده برای انواع پرداختهای سطحی، آنها را به گزینهای ایدهآل برای کاربردهای دکوراتیو و دقیق تبدیل میکند. اهمیت کنترل کیفیت پروفیل سبک یا پروفیل مبلی به دلایلی که در ادامه مطرح کردهایم، مهم است:
- عملکرد و استحکام: با وجود ضخامت کم، پروفیل سبک باید ظرفیت باربری مشخصی (حتی در کاربردهای غیرسازهای مانند یک قفسه کتاب) داشته باشد. هرگونه نقص در جوش، ابعاد یا خواص مکانیکی مواد میتواند منجر به شکست و ایمنی پایین شود.
- زیباییشناسی: در طراحی داخلی، ظاهر محصول نهایی، حرف اول را میزند. هرگونه خراش، فرورفتگی، موجدارشدن سطح یا ناهماهنگی در ابعاد، میتواند کیفیت بصری محصول را بهشدت کاهش دهد.
- قابلیت ساخت و مونتاژ: مشتریان پروفیل سبک، اغلب از آن برای تولید محصولات نهایی (مانند مبلمان، رگال لباس و…) استفاده میکنند. دقت ابعادی و فرمپذیری مناسب پروفیل، کلید سهولت و سرعت در فرآیندهای خمکاری، برش و جوشکاری نهایی است.
- پایداری پوششهای سطحی: سطوح صاف و بدون عیب پروفیل، زمینه مناسبی برای چسبندگی و دوام انواع پوششها (مانند رنگ پودری الکترواستاتیک) فراهم میکنند. هرگونه آلودگی یا ناهمواری میتواند به کیفیت نهایی پوشش آسیب بزند.
- رقابتپذیری بازار: در بازار رقابتی انواع پروفیل آهن، تولیدکنندگان تنها با ارائه محصولی با کیفیت ثابت و قابل اعتماد میتوانند سهم بازار خود را حفظ و گسترش دهند.
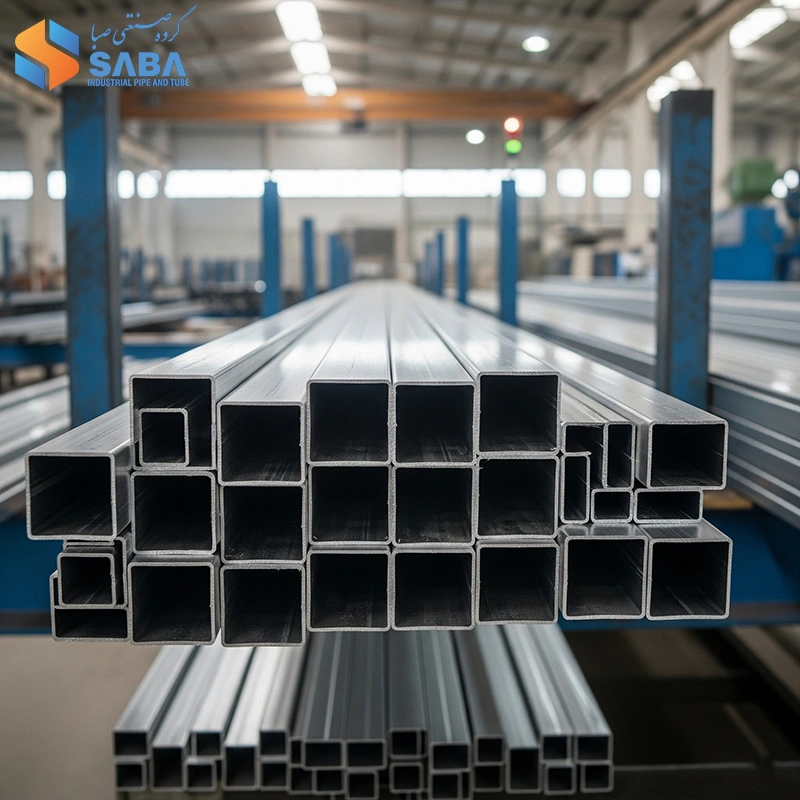
مراحل و روشهای کنترل کیفیت در تولید پروفیل سبک
فرآیند کنترل کیفیت در تولید پروفیل سبک را میتوان به چهار مرحله اصلی بازرسی مواد اولیه، کنترل حین فرآیند تولید، بازرسی محصول نهایی و کنترل بستهبندی و انباردار تقسیم کرد.
بازرسی مواد اولیه
کیفیت محصول نهایی به شکل مستقیم به کیفیت مواد اولیه ورودی بستگی دارد. به همین دلیل، بازرسی دقیق ورق فولادی قبل از ورود به خط تولید از اهمیت بالایی برخوردار است. این کنترل شامل موارد زیر است:
- کنترل ترکیب شیمیایی: ترکیب شیمیایی فولاد بر خواص مکانیکی (استحکام، سختی، جوشپذیری) و فرمپذیری آن تأثیر مستقیم دارد. همچنین عدم تطابق با استانداردهای موجود میتواند منجر به بروز مشکلات جدی در استحکام نهایی پروفیل و حتی قابلیتهایی مانند جوشکاری و شکلپذیری شود.
- کنترل خواص مکانیکی: این بازرسی از طریق آزمایشهای کشش و سختیسنجی روی نمونههایی از هر کلاف ورودی انجام میشود. این آزمایشها به ترتیب برای تعیین استحکام تسلیم، استحکام کششی نهایی و درصد ازدیاد طول انجام میشود که دو مورد اول برای تضمین ظرفیت باربری و استحکام سازهای (حتی در کاربردهای غیرسازهای) حیاتی است. همچنین درصد ازدیاد طول نشاندهنده قابلیت شکلپذیری ورق است که برای فرآیند نورد سرد و خمکاریهای بعدی پروفیل اهمیت دارد. آزمایش سختی هم نشاندهنده مقاومت ماده در برابر تغییر شکل و سایش است و میتواند بهعنوان یک شاخص سریع برای کنترل کیفیت مواد اولیه بهکار رود.
- کنترل کیفیت سطح: از طریق بازرسی بصری و در صورت نیاز، استفاده از ابزارهای خاص برای تشخیص عیوب سطحی انجام میشد. بررسی سطح ورق برای احتمال وجود هرگونه خراشیدگی، زنگزدگی، پوسته اکسیدی، لکه، فرورفتگی، برجستگی یا هرگونه عیب نورد است که میتواند بر ظاهر نهایی پروفیل و کیفیت چسبندگی پوششهای سطحی تأثیرگذار باشد.
- کنترل ابعاد و تلرانسها: از طریق اندازهگیری ضخامت ورق در نقاط مختلف عرض و طول کلاف و کنترل عرض کلاف انجام میشود. عدم یکنواختی ضخامت ورق میتواند منجر به بروز مشکلاتی در شکلدهی، جوشکاری و دقت ابعادی پروفیل نهایی شود.
کنترل کیفیت حین فرآیند تولید
این مرحله شامل نظارت مستمر بر پارامترهای تولیدی در طول فرآیند نورد سرد و جوشکاری پروفیل سبک است است و شامل موارد زیر میشود:
کنترل ابعاد پروفیل
برای این مرحله در خطوط تولید پیشرفته، از سیستمهای اندازهگیری خودکار استفاده میشود که بهطور مداوم ابعاد مقطع و تلرانسهای آن را کنترل میکنند. دقت ابعادی استاندارد برای قابلیت مونتاژ پذیری در کاربردهای بعدی و زیباییشناسی محصول بسیار مهم است. همچنین در این مرحله، زاویهبندی دقیق کنجها هم باید بررسی شوند.
کنترل صافی و تابیدگی
این مرحله شامل بازرسی بصری و استفاده از ابزارهای اندازهگیری خاص برای بررسی انحراف از خط مستقیم، انحنای جانبی و تابیدگی در طول پروفیل است. نباید فراموش کنید که انحراف از صافی میتواند در فرآیندهای برش، خمکاری و مونتاژ مشکلات جدی ایجاد کند و بر کیفیت نهایی محصول و راحتی کار با آن تأثیر منفی داشته باشد.
کنترل کیفیت درز جوش
درز جوش، نقطه حساس پروفیل است و کنترل کیفیت آن اهمیت بسیاری دارد. برای این مرحله عموما از کنترل چشمی و آزمونهایی مانند آزمونهای غیرمخرب، آزمون التراسونیک، بازشوندگی، کشش درز جوش و آزمون مخرب استفاده میشود. در آزمون چشمی، بررسی درز جوش برای هرگونه عیب ظاهری مانند تخلخل، بریدگی، همپوشانی، سوختگی یا عدم نفوذ کافی انجام میشود.
آزمونهای غیرمخرب هم برای تشخیص عیوب سطحی و زیرسطحی (مانند ترکها، حفرهها یا ناخالصیها) در درز جوش پروفیلهای فولادی انجام میشوند که با چشم قابل مشاهده نیستند. از این روش بهطور مداوم در خط تولید استفاده میشود.
آزمون بازشوندگی قابلیت شکلپذیری جوش را در شرایط کشش شدید ارزیابی میکند. آزمون التراسونیک هم برای تشخیص عیوب داخلی درز جوش، بهخصوص در مقاطع ضخیمتر، استفاده میشود. اگرچه این آزمون برای پروفیلهای بسیار سبک کمتر رایج است؛ اما در صورت لزوم برای تشخیص عیوب عمقی کاربرد دارد.
کنترل پارامترهای جوشکاری
این مرحله شامل نظارت بر جریان، ولتاژ، سرعت جوشکاری و شرایط خنککاری در ناحیه جوش است.
در واقع پارامترهای صحیح جوشکاری، کلید یک جوش قوی و یکپارچه هستند. در حالی که هرگونه نوسان میتواند به جوش ضعیف یا معیوب منجر شود.
بازرسی محصول نهایی
پس از فرآیند تولید، محصول نهایی تحت بازرسی نهایی قرار میگیرد تا از مطابقت کامل آن با مشخصات اطمینان حاصل شود. این بازرسی شامل موارد زیر است:
- بازرسی ابعادی نهایی: این مرحله اندازهگیری مجدد و دقیق تمامی ابعاد پروفیل، طول برش و کنترل دقیقبودن برشهاست.
- بازرسی بصری جامع: این مرحله هم بررسی تمام سطوح پروفیل برای یافتن احتمالی هرگونه عیب ظاهری، خطوخش، فرورفتگی، برجستگی و ناهماهنگی در سطوح پروفیل را شامل میشود.
- آزمونهای مکانیکی: آزمون خمکاری برای ارزیابی قابلیت خمکاری پروفیل بدون ترکخوردگی و آزمون سختی برای تأیید سختی نهایی پروفیل پس از فرآیند تولید انجام میشود و اهمیت بسیاری دارد.
- کنترل کیفیت پوشش سطحی: اگر محصول دارای پوشش سطحی باشد، مانند پروفیل رگال که دارای روکش رنگ پودری الکترواستاتیک است، باید تحت این قسمت از کنترل کیفیت قرار گیرد. این مرحله اندازهگیری ضخامت با استفاده از گیجهای مخصوص را شامل میشود. ضخامت مناسب پوشش برای دوام و ظاهر مطلوب آن ضروری است. همچنین آزمون چسبندگی برای اطمینان از چسبندگی محکم پوشش به سطح فلز انجام میشود.
علاوهبر این موارد، آزمون ضربه برای ارزیابی مقاومت پوشش و آزمونهایی برای ارزیابی مقاومت پوشش در برابر خوردگی در محیطهای مرطوب و شور و کنترل یکنواختی و کیفیت رنگ هم انجام میشوند.

کنترل کیفیت بستهبندی و انبارداری
حتی بهترین محصول هم زمانی که بهدرستی بستهبندی و انبار نشود، آسیب میبیند و از کیفیت آن کاسته میشود. این مرحله از کنترل کیفیت هم شامل چند قسمت میشود:
- بستهبندی مناسب: استفاده از مواد بستهبندی مناسب (نایلون محافظ، تسمهبندی صحیح، پالتهای استاندارد) برای جلوگیری از خراشیدگی، خمیدگی و زنگزدگی در طول حملونقل و انبارداری ضروری است.
- شرایط انبارداری: در این مرحله نگهداری پروفیلها در محیط خشک با تهویه مناسب، دور از رطوبت، مواد شیمیایی خورنده و تابش مستقیم نور خورشید، قراردادن روی پروفیلها سکوهای مناسب و دور از تماس مستقیم با زمین بررسی میشوند.
- برچسبگذاری: هر بسته از پروفیل باید دارای برچسبی حاوی اطلاعات کامل شامل نوع پروفیل، ابعاد، ضخامت، گرید فولاد، تاریخ تولید و سایر اطلاعات مربوطه باشد. این سیستم ردیابی امکان شناسایی سریع منشا هرگونه مشکل احتمالی را فراهم میکند.
سیستم مدیریت و کنترل کیفیت
فراتر از روشهای کنترل کیفیت منفرد، پیادهسازی یک سیستم مدیریت کیفیت جامع مانند ISO 9001 برای تولید پروفیل سبک ضروری است. این سیستم، رویکردی ساختاریافته برای اطمینان از ثبات کیفیت و بهبود مستمر ارائه میدهد. عناصر کلیدی QMS شامل موارد زیر است:
- مستندسازی فرآیندها: کلیه رویهها، دستورالعملها و استانداردهای QC باید به دقت مستند شوند.
- آموزش پرسنل: تمامی پرسنل درگیر در تولید و کنترل کیفیت باید آموزشهای لازم را ببینند و از صلاحیت کافی برخوردار باشند.
- کالیبراسیون تجهیزات: تمام ابزارهای اندازهگیری و تست باید بهصورت منظم کالیبره شوند تا از صحت اندازهگیریها اطمینان حاصل شود.
- ممیزیهای داخلی و خارجی: برای بررسی اثربخشی QMS و شناسایی نقاط ضعف و فرصتهای بهبود، لازم است.
- اقدامات اصلاحی و پیشگیرانه: ایجاد سیستمی برای رسیدگی به عدم انطباقها و اجرای اقدامات برای جلوگیری از تکرار آنها ضروری است.
- بهبود مستمر: این مرحله برای ارتقای مداوم فرآیندها و کیفیت محصول است.
کنترل کیفیت؛ کلید دستیابی به پروفیل درجهیک و استاندارد
تولید پروفیل سبک با کیفیت بالا، فرآیندی پیچیده و چندلایه است که نیازمند نظارت دقیق و جامع در هر مرحله از چرخه تولید است. از بازرسی شیمیایی و مکانیکی مواد اولیه تا کنترل ابعادی دقیق در حین نورد، تضمین یکپارچگی درز جوش و بازرسی نهایی محصول و پوششهای سطحی (مانند رنگ پودری الکترواستاتیک در پروفیل رگال)، هر گام نقشی حیاتی در تضمین عملکرد، دوام و زیبایی محصول نهایی ایفا میکند.
نباید فراموش کنید که پیادهسازی یک سیستم مدیریت کیفیت قوی و پایبندی به استانداردهای ملی و بینالمللی، تنها راه برای تولید پروفیل سبکی است که بتواند پاسخگوی نیازهای روزافزون صنعت ساختوساز و صنایع وابسته دیگر باشد. سرمایهگذاری در کنترل کیفیت، نهتنها هزینههای بلندمدت را کاهش و بهرهوری را افزایش میدهد، بلکه به اعتبار تولیدکننده میافزاید و اعتماد مشتریان را جلب میکند و در نهایت منجر به موفقیت پایدار تولیدکننده در بازار میشود.